


blog
ブログ
- 2026年05月19日
製品寸法が変わるラインに合う自動梱包機とは?出荷・梱包を止めない“追従型”システムラインの考え方
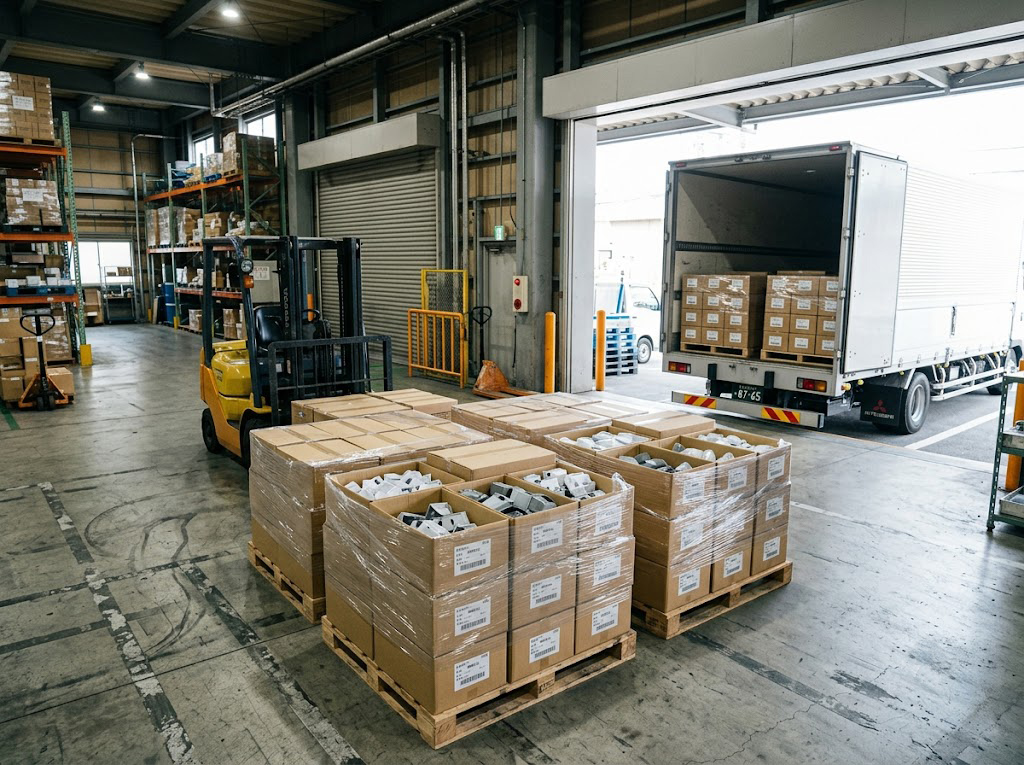
製造業の出荷現場では、同じラインで流れる製品の大きさが変わるたびに、箱のサイズやバンドの締め方、さらにはパレットへの積み付け方法までが変動し、作業が属人化しがちです。これにより、出荷遅延や積み付け不良、手直し工数の増加など、さまざまな問題が同時多発します。寸法が変わることのある現場ほど、手作業による目と勘に頼った調整から脱却し、前工程の情報に設備が連動する全自動のシステムラインを構築することが不可欠です。本記事では、寸法変動に強く、出荷を止めない追従型システムラインの構築方法について、具体的な現場の課題に即したバリエーション豊かな解決策を提示します。
出荷遅れ・やり直し・属人化…原因は「設定がつながっていない」
製造業の出荷現場では、製品の仕様や注文内容によって「箱の大きさ」「束ね方」「パレット形状」が頻繁に変動し、梱包作業が属人化しやすいという課題があります。寸法が異なる製品が流れてくるたびに、作業者が目分量で箱を選定したり、バンドの締め付け具合を手作業で微調整したりしていると、作業効率が著しく低下します。さらに、手作業による品質のバラつきは、輸送中の荷崩れや箱の潰れ、それによる手直しや再梱包といった無駄な工程を生み出し、出荷遅延を発生させる原因となります。このような寸法変動のある現場で出荷スピードと品質を両立させるためには、前工程の寸法情報や変動に柔軟に対応し、一連の梱包工程をノンストップでつなぐ全自動梱包機を組み込んだ「追従型」のシステムラインが不可欠です。
「つなぐ・分ける・例外で止めない」変動サイズに強い自動梱包
具体例①:金属加工部品
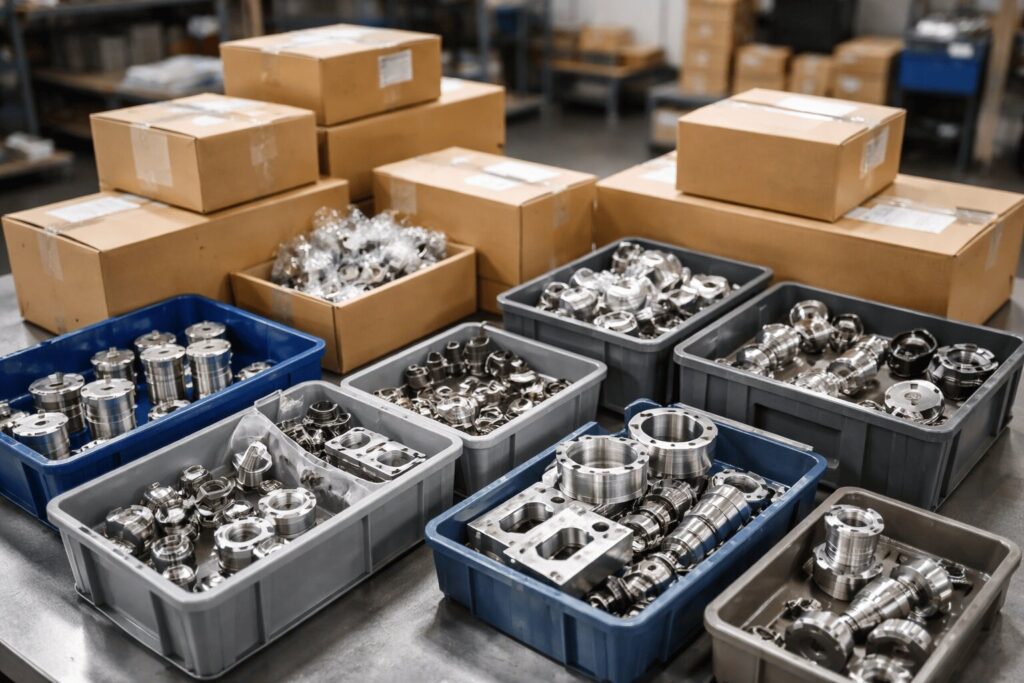
切削や溶接を施した金属加工部品は、ロットごとに外形寸法や重量が大きく変動します。これらを作業員が手動で箱詰めし、PPバンド掛けやパレット積載を行っていると、梱包品質にバラつきが生じるだけでなく、作業者の身体的負荷が非常に高くなります。特に重量物であるため、パレットへの積み付けが不均一だったり、結束が甘かったりすると、輸送中に荷崩れを起こして製品が破損したり、トラックの運送ルールに違反したりする重大なリスクを抱えることになります。
解決方法:重量物の搬送からパレット結束までをノンストップで繋ぐ、全自動「中通し結束」システムライン
この課題を解決するためには、単体ケースの梱包からパレットの最終結束までを完全に自動化し、人の手による重労働を排除するシステムラインの構築が有効です。まず製函機で組み立てられた段ボールに作業員がピッキングと箱詰めを行い、その後は自動で封函機へと搬送されます。封函されたケースはウェイトチェッカーで重量測定が行われ、正常品のみがラベラーを通過して宛名ラベルが貼られます。さらに全自動梱包機によってケース単体のPPバンド掛けが完了した後、ラインはパレタイザーへと繋がります。ロボットパレタイザーがケースを自動でピックアップし、別ラインに配置された規定サイズのパレット上へ整列させながら段積みを行います。最後に、段積みされた貨物をパレットごとPPバンドやPETバンドで強固に結束する「全自動パレット中通しPP全自動梱包機」を通すことで、どれだけ寸法や重量が変わるロットであっても、常に一定の強度の荷姿を維持したまま出荷エリアへと搬送することが可能になります。
具体例②:樹脂成形品
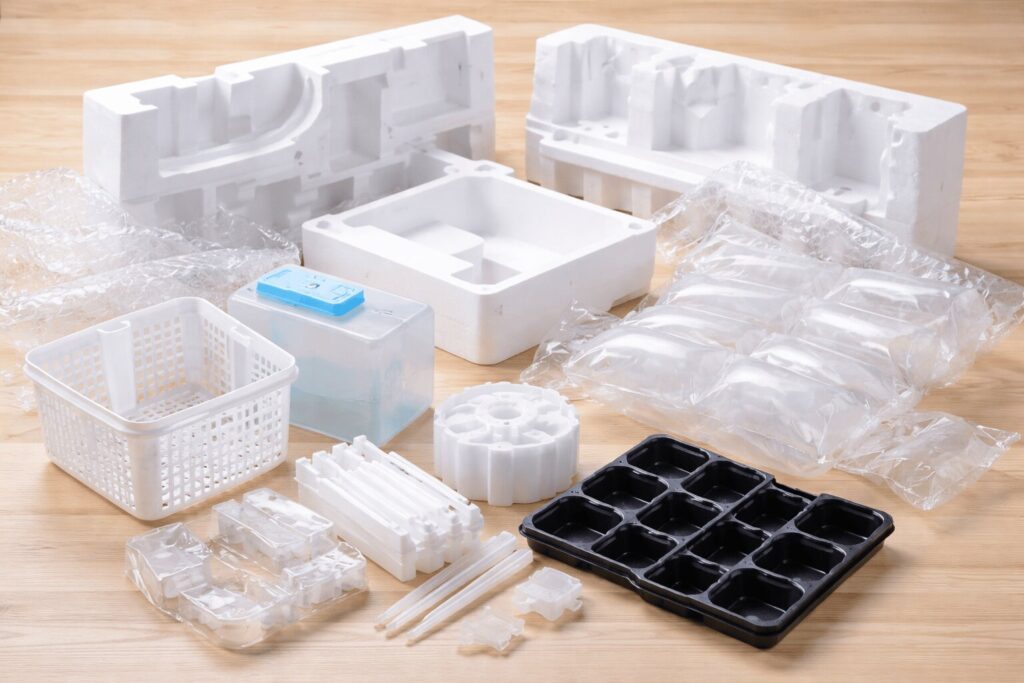
樹脂成形品は軽量であるものの、製品のバリエーションによって外箱のサイズが頻繁に変わるため、別倉庫や物流センターへ輸送する際のパレット梱包に手間がかかります。軽量なケースはパレットに高く段積みした際に不安定になりやすく、少しの振動でも荷崩れを起こしてしまいます。これを作業員が手作業でストレッチフィルムを巻いて固定しようとすると、巻きムラが発生するだけでなく、時間と労力がかかりすぎてしまい、封函を終えたケースがラインの末端で滞留して出荷全体のボトルネックになってしまいます。
解決方法:パレタイズとストレッチ包装を完全同期、軽量ケースの荷崩れを防ぐ高効率パレット輸送ライン
軽量ケースの大量出荷における滞留を防ぐには、搬送工程とパレット包装工程をスムーズに同期させた自動化ラインが最適です。自動で製函・封函されたケースは、ウェイトチェッカーでの検品とラベラーによるラベル貼りを経て、全自動梱包機で素早くPPバンドが掛けられます。ここからラインは、ケースをロボットが正確に整列させてパレットへと段積みしていくパレタイザー工程へと繋がります。段積みが完了したパレット貨物は、そのまま自動コンベヤで「全自動ストレッチ包装機」へと滑らかに移動し、機械によってフィルムが均一かつ最適なテンションで隙間なく巻き付けられます。このように、梱包ライン上で単体ケースの処理を完結させた後、別ラインのパレタイザーとストレッチ包装機を直結させることで、ケースの滞留ポイントを根絶し、軽量品であっても荷崩れを完全に防止した安全なパレット貨物をハイスピードで出荷エリアへ送り出すことができます。
具体例③:住宅・建材の部材
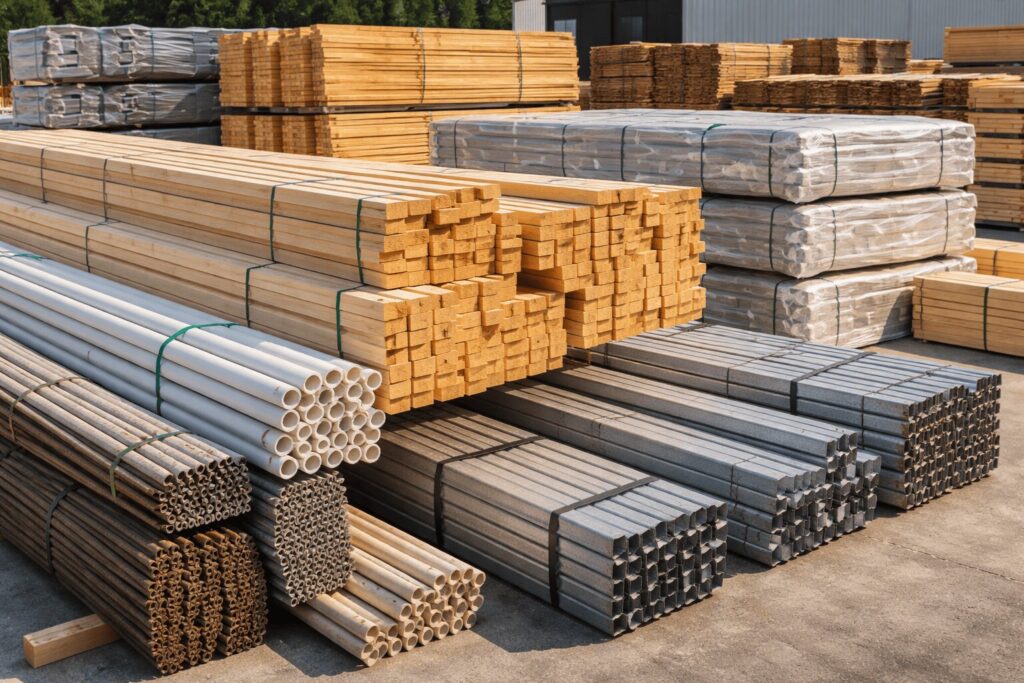
アルミ材や木材などの建材部材は、長さや幅のレンジが非常に広く、手作業で結束を行うとバンドを掛ける位置や締め付け強さにバラつきが出やすくなります。結束が不適切だと、搬送中に製品がたわんで傷がついたり、荷崩れを起こして現場でのクレームに発展したりします。さらに、届け先によって「個人宛のケース出荷」と「同一倉庫向けのパレット出荷」という全く異なる出荷形態が混在している場合、これらを一つの導線で無理に処理しようとすると待ち時間が発生し、ラインが頻繁に停止してしまうという深刻な問題を抱えています。
解決方法:長尺物のたわみを防ぐコンベヤ一体型結束と、出荷形態に合わせたスマート分岐ライン
この課題に対しては、長尺物の搬送と結束を一体化させつつ、後工程を出荷形態ごとに自動分岐させる追従型システムラインを提案します。まず、搬送ローラーコンベヤと全自動梱包機を一体型にしたラインを構築し、流れてくる製品の長さをセンサーが検知して、反りやたわみが出ない最適な位置に自動で複数本のPPバンドを掛けます。結束を終えた製品は、その先のシステムによって最短ルートへと自動で分岐されます。個人宛のケース出荷であれば、そのままラベラーなどを通過してトラックへの積み込みエリアへと直線的に流れていきます。一方で、大口のパレット出荷が必要な製品であれば、分岐によってパレタイザーおよび全自動パレット梱包・包装ラインへとスムーズに流れるように設計します。出荷の形態に応じてラインを賢く分けることで、長尺物の寸法変動に追従しながら、現場の「待ち」をなくして最短ルートでの出荷を実現します。
寸法変動ラインの正解は「止めない自動化」
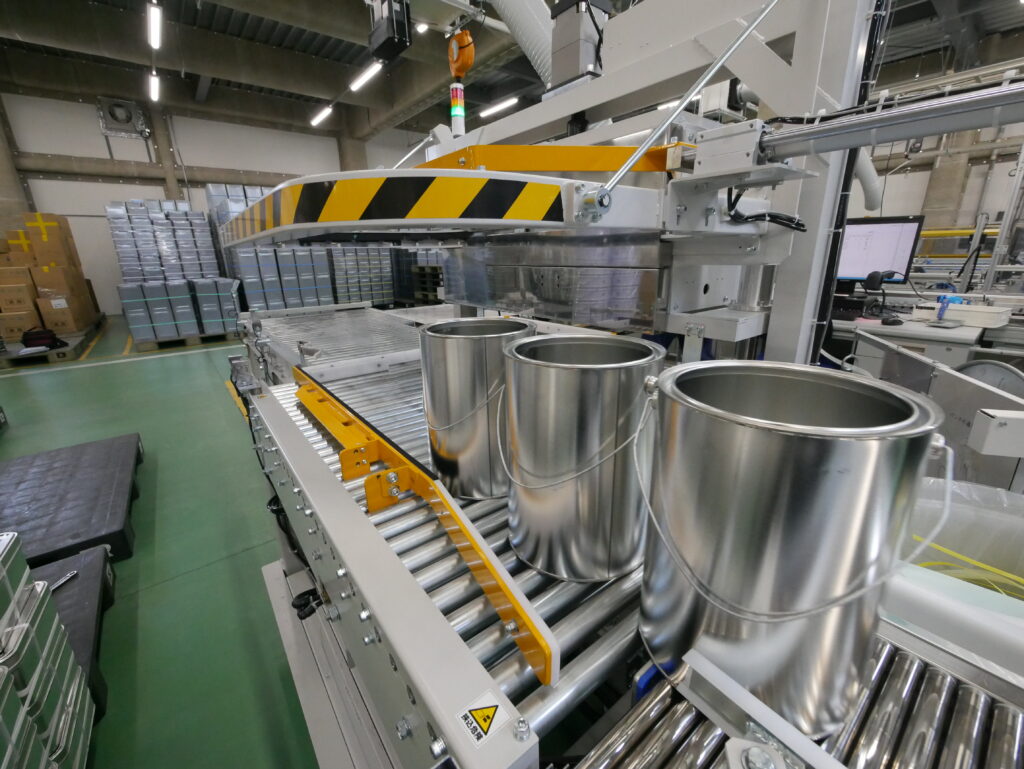
製品寸法やロットが毎回変わる現場において、出荷の手を止めずに品質を一定に保つための正解は、前工程の設定に追従して全自動で処理を完結させるシステムラインの構築にあります。単に機械を単体で導入するのではなく、製函、封函、検査、ラベル貼り、そしてパレタイザーやストレッチ包装機までを最適な流れで繋ぎ、時には出荷形態ごとにラインを分岐させる柔軟な設計が現場のポテンシャルを最大限に引き出します。
ナイガイ株式会社では、お客様の現場に存在する製品寸法のレンジや実際の出荷フロー、発送方法を詳細に分析し、全自動梱包機をはじめとした最適な機器を組み合わせた「止まらない追従型システムライン」をご提案いたします。「自社の寸法変動の激しい製品でも自動化できるのか」「どのような機器構成にすれば投資対効果が高まるのか」など、現状の出荷体制におけるお悩みやご相談がございましたら、どうぞお気軽にナイガイ株式会社までお問い合わせください。柔軟な発想と豊富な実績をもとに、お客様の出荷現場の自動化・機械化を全力でサポートいたします。

