


blog
ブログ
- 2026年05月26日
少人数の卸倉庫でも“止まらない”出荷へ|梱包・出荷の自動化レベルは全自動システムラインでここまで上げられる
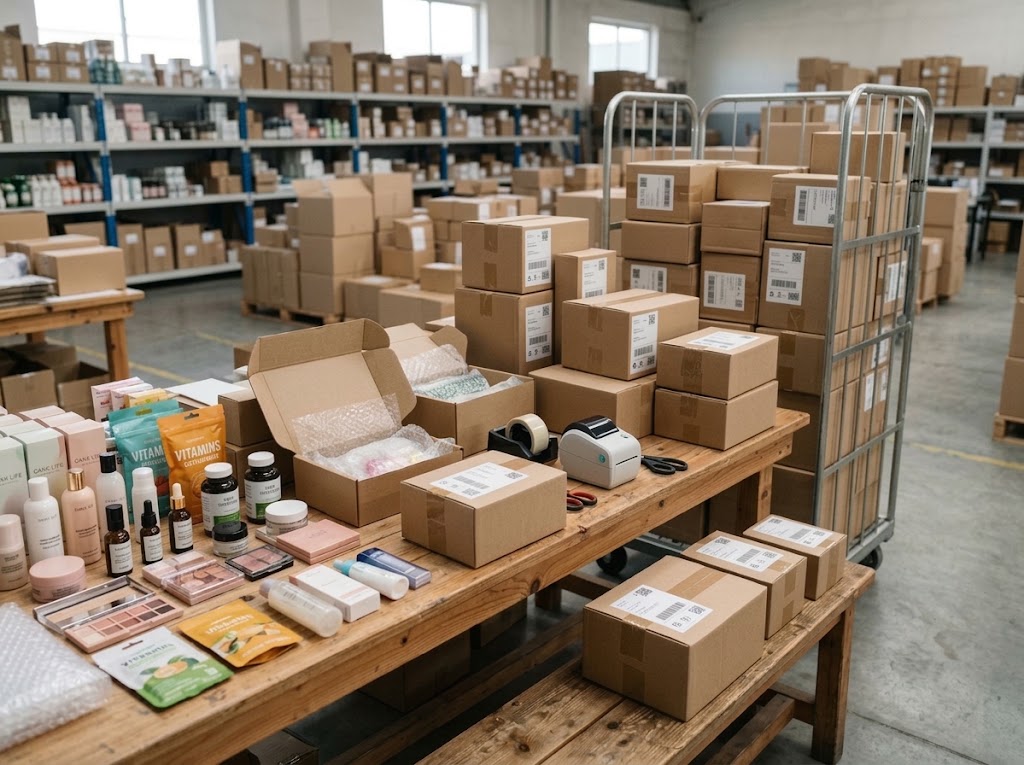
少人数運営の卸倉庫において、梱包と出荷の工程で一度でも目詰まりが発生すると、その影響は後工程へ連鎖的に波及し、倉庫全体の機能を停止させてしまいます。箱作り、封函作業、宛名ラベルの貼付、結束、そしてパレットへの段積みからストレッチ包装にいたるまで、それぞれの工程が独立して現場に点在していると、作業員の移動時間や手持ち時間が膨れ上がる一方です。部分的な自動化にとどまらず、全自動梱包機やパレタイザー、コンベヤを軸とした工程を一本の線でつなぐ全自動システムラインの構築により、人を増やさずに現場がスムーズに回る現実的な自動化・機械化の最適解を、卸売業の現場目線で整理します。
梱包が遅いのではなく、“工程が切れている”から遅くなる
梱包作業そのもののスピードが遅いというよりも、それぞれの工程がぶつ切りになっていることこそが、出荷遅延の真の原因です。箱作り、封函、結束、段積み、搬送といった作業が別々の場所で行われていると、その都度、荷物の持ち替えや移動が発生し、少人数で回している現場ほどそのボトルネックが顕著に現れます。「出荷締めに間に合わない」「作業者によって封函品質がばらつく」「ラベルの貼りミスや貼り忘れが起きる」「パレット固定が重労働で残業が減らない」といった慢性的な悩みは、作業員の能力不足ではなく、動線の分断によって引き起こされています。だからこそ、単体の機械を個別に導入するのではなく、全体の流れを止めないシステムラインへの刷新が大きな効果を発揮します。
出荷形態別に考える、工程をつなぐ自動化の設計
具体例①:小箱中心(日用品・化粧品・サプリなど)
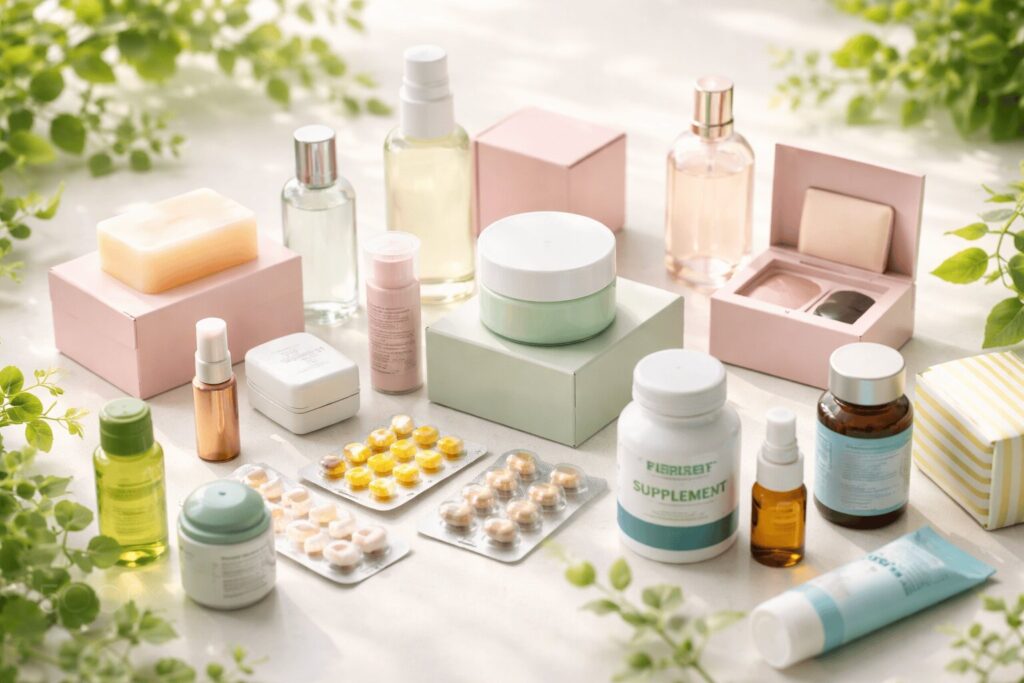
比較的小さな定型外箱を扱う現場では、ピッキングを終えた後に「箱作り」「同梱物の封入」「封函」「宛名ラベル貼り」「仕分け」といった作業が個人の作業スペース周辺で細切れに発生しがちです。特に時間ごとの出荷締め切りが近づくと、作業机の上が未処理の箱で溢れかえり、大渋滞を引き起こします。焦りの中で行う手作業のテープ貼りは、テープの剥がれや浮きといった品質のばらつきを生み、後工程での手直し工数を増加させます。さらに、宛名ラベルの貼り間違いや貼り忘れ、重量確認の漏れといったヒューマンエラーも発生しやすく、少人数体制におけるチェック機能の限界が誤出荷のリスクを押し上げる要因となっています。
解決方法:一気通貫の「全自動梱包・検品ライン」で出荷締めの焦りを過去のものにする
この課題に対しては、箱作りからバンド掛けまでの主要工程をすべてコンベヤで直結した、個人宛発送などにも最適な全自動システムライン化が極めて有効です。ラインの最上流に設置した製函機で段ボールを自動で組み立て、作業員はピッキングした商品の箱詰めと緩衝材の投入だけに専念します。その後、箱は自動的に封函機へと流れて均一な品質でテープ止めされ、即座にウェイトチェッカーへと運ばれて重量測定による検品が行われます。さらに自動ラベラーによって正確な位置に宛名ラベルが貼付され、最後に全自動梱包機で強固にPPバンド掛けされて出荷エリアへと搬出されます。作業員の手を煩わせる移動や持ち替えを一切排除し、流れを止めない一気通貫のラインを築くことで、今の人員のまま出荷ミスを防ぎながら圧倒的なスピード処理を実現できます。
具体例②:パレット出荷が多い紙製品、飲料、工業部材のまとめ出荷など
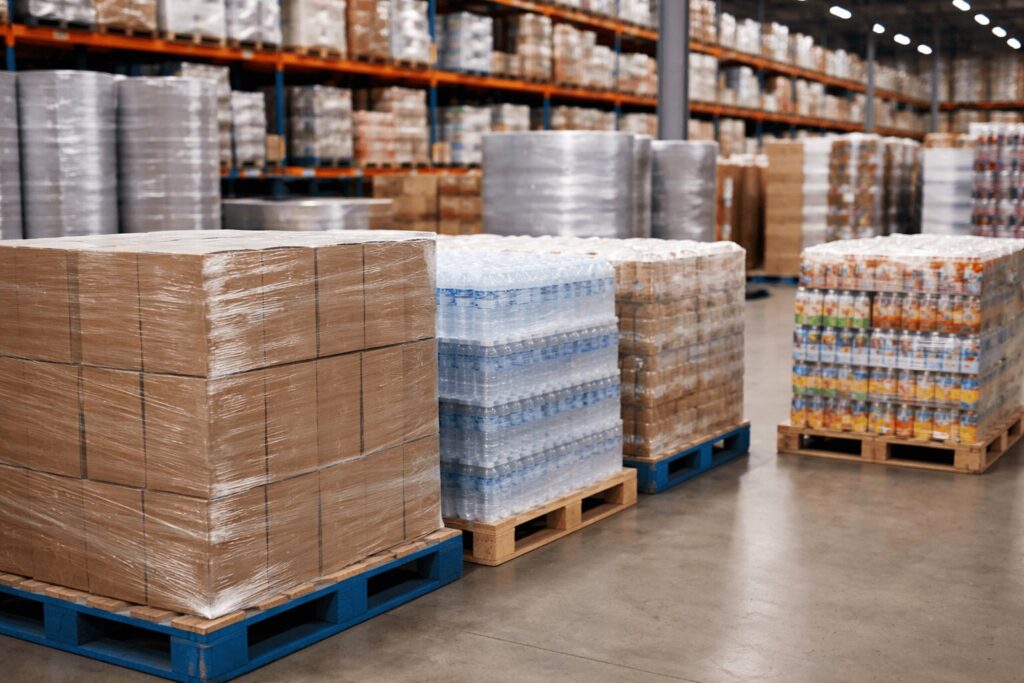
飲料や紙製品など、一定のサイズに収まったケースを大量に出荷し、同一倉庫や拠点へパレット輸送する現場では、梱包ラインの終端における「パレットへの段積み」と「荷崩れ防止の固定」が最終関門として立ち塞がります。封函やラベル貼りを手作業で行うだけでも多大な時間を要しますが、それ以上に重い段ボールケースをパレットへ規則正しく積み上げる作業は、作業員への身体的負担が非常に大きい重労働です。夕方に向けて疲労が蓄積すると、積み上げの歪みによる荷崩れリスクが高まるだけでなく、パレットの周囲を回りながら手作業で行うストレッチフィルム巻きにもムラが生じやすくなります。少人数倉庫では、このパレット化の工程に人手が縛り付けられるため、全体の出荷能力がここで制限され、残業が常態化する原因となっています。
解決方法:手作業の重労働を排し、ロボット段積みと全自動包装で出荷能力を倍増させる
このパレット出荷のボトルネックを解消するためには、単体ケースの梱包ライン完了後に、ロボットを組み込んだパレット化ラインへ連動させるシステムラインが最適です。自動の製函、封函、ウェイトチェッカー、ラベラー、そして全自動梱包機によるPPバンド掛けを経て単品ケースとしての梱包が完了した貨物は、そのままスムーズにパレタイザーへと送り込まれます。パレタイザーがロボット機構を用いて、規定サイズのパレット上に出荷貨物を正確かつ美しく自動で段積みしていきます。段積みが完了したパレットは、さらに別ラインとして直結された全自動ストレッチ包装機へと自動搬送され、機械制御による最適なテンションでフィルムが均一に巻き付けられます。重労働をすべて機械へ置き換えることで、作業員を他工程へ配置転換できるようになり、安全性の向上と出荷スピードの大幅な向上を同時に達成できます。
具体例③:積み替えのある路線便・長距離輸送(拠点間のまとめ輸送など)
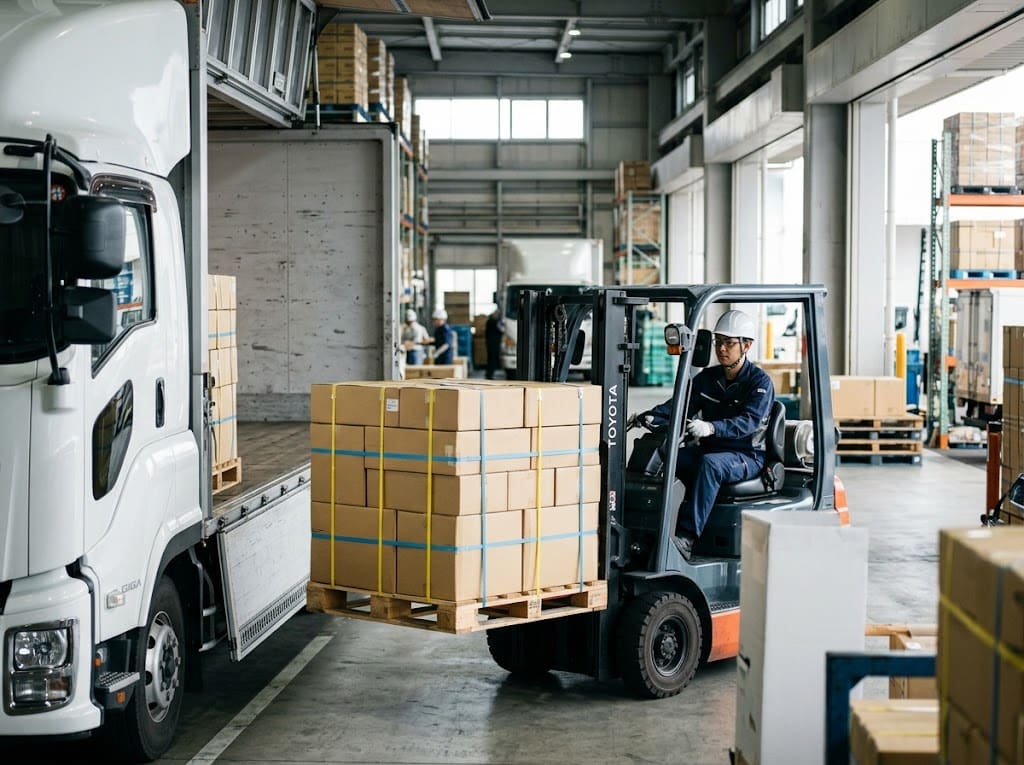
複数の積み替え拠点を経由する路線便や、長距離の拠点間輸送を行う出荷では、輸送中の振動や急ブレーキによる荷崩れ、ケースの沈み込みをいかに防ぐかが重要です。パレット包装をせずに、パレットとケースを直接結束して出荷する場合、手作業による十字掛けやキの字掛けの結束は、作業員の力加減によって締め付け強度が不揃いになりやすく、強く締めすぎて箱を破損させたり、逆に緩すぎて搬送中に荷物がズレたりする両極端なトラブルが頻発します。また、段積みした後に手作業で結束を行うスペースが必要となるため、フォークリフトがトラックへ搬入する前のエリアに未結束のパレットが滞留し、限られた出荷スペースを圧迫して後続の入出庫作業まで妨げる悪循環に陥っています。
解決方法:パレット一体型の「全自動中通し結束ライン」で、過酷な輸送に耐える強固な荷姿を確立する
タフな輸送条件に耐えうる強固な荷姿を効率的に作るには、ケース単体の梱包ラインからパレット結束までをノンストップでつなぐ、全自動パレット中通し結束システムラインの導入が正解です。上流でケース成形、封函、検品、ラベル貼りとバンド掛けを終えた貨物は、パレタイザーによってパレット上へと自動で段積みされます。その後、ラインは全自動パレット中通しPP全自動梱包機へと直結されます。
この装置は、パレットの下部にある差込口に自動でバンドをスライドさせて通し、パレットと段積みされたケース群を丸ごと巻き込んで、PPバンドやPETバンドで強力かつ均一に締め付けます。結束条件を標準化することで荷物の一体感が高まり、輸送中のズレや沈み込みを大幅に抑制します。出荷直前のエリアでの滞留もなくなり、フォークリフトによるトラックへの積み込みへと無駄なくスムーズに繋げることが可能になります。
「工程をつないで止めない」全自動ラインが少人数倉庫の利益を生む
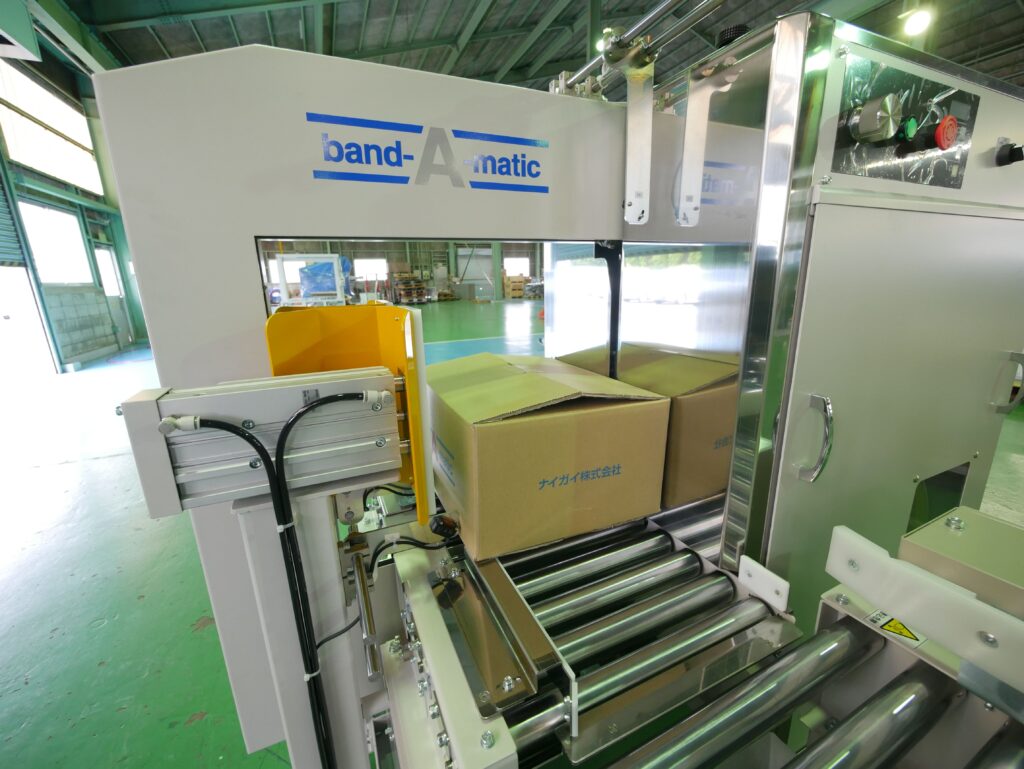
卸倉庫が目指すべき真の自動化レベルは、単体で動く機械を点在させることではなく、全自動のシステムラインによって「工程間の断絶をなくし、流れを止めないこと」にあります。自社の荷姿や輸送条件に合わせ、製函機、封函機、ウェイトチェッカー、ラベラー、全自動梱包機、そしてパレタイザーや全自動ストレッチ包装機、パレット中通し梱包機までを適切に組み合わせることで、投資対効果を最大化しながら、現場の誰もが同じ品質・同じスピードで出荷できる体制が整います。
このような卸売業の現場特有の課題に寄り添い、最適な全自動システムラインの設計から導入、運用サポートまでをトータルで提案しているのが、ナイガイ株式会社です。豊富な実績と幅広い事業者の事例から得た知見をもとに、現場のスペースや出荷量の波、箱のサイズに合わせたオーダーメイドのライン構築を実現します。
部分的な機械化に限界を感じている場合や、将来的な拡張性を見据えた本格的な自動化ロードマップの構築をご検討の際は、ぜひ現状の荷姿や出荷状況についてご相談ください。安定した出荷体制の確立と利益確保に向け、最適な施策をご提案いたします。

